

Pferd · Schleifmittel
PFERD COMBIDISC-Schleifwerkzeuge CDR 75 A-COOL 80
PFERD COMBIDISC CDR 75 A-COOL 80 – Korund A-COOL, Korn 80, System CDR, Edelstahlbearbeitung
Each variant is a separate article with its own page – your selection opens the sibling variant.

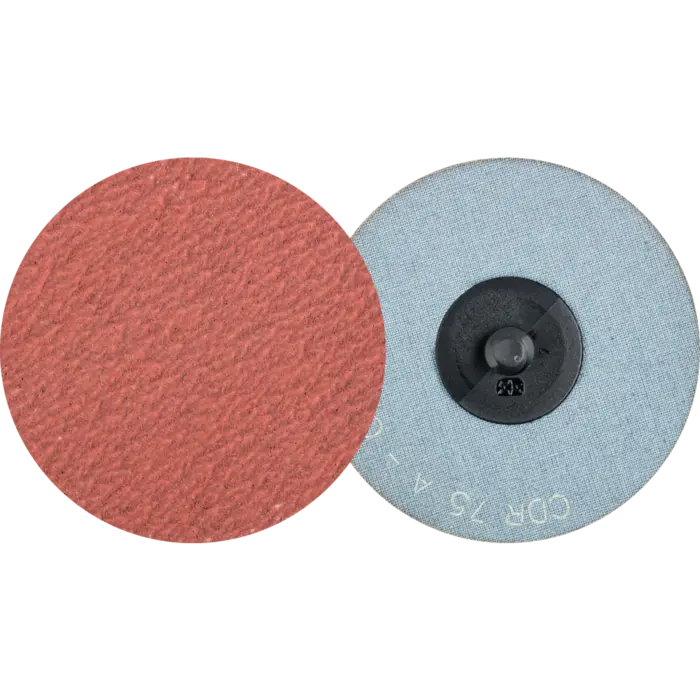
Fig. 01 — Product view
Product description
Schleifwerkzeuge PFERD COMBIDISC CDR 75 A-COOL 80 im Überblick
Die PFERD COMBIDISC CDR 75 A-COOL 80 gehören zur Kategorie der Schleifmittel und vereinen Korund-Schleifkorn (A-COOL) mit einem kühleren Belag. Die Schleifaktive Zusätze erhöhen die Abtragsleistung, verhindern das Zusetzen und ermöglichen einen kühleren Schliff. Das Aufspannsystem CDR verwendet eine Schraubverbindung mit Außengewinde (Kunststoff) und ist kompatibel mit Roloc, Lockit, Speed Lok TR, Power Lock Typ III, Fastlock-System B und Roll-On.
Die Körnung 80 macht das Werkzeug vielseitig einsetzbar – vom Grob- bis Feinschliff an schwer zerspanbaren Werkstoffen wie Edelstahl (INOX). Die Kombination aus Korn, Belag und CDR-Aufnahme sorgt für eine hohe Wirtschaftlichkeit durch schnellen Werkzeugwechsel und niedrige Verstopfungen im Belag.
Oberflächenbearbeitung mit COMBIDISC CDR 75 A-COOL 80
Entgraten
Durch einen gleichmäßigen Materialabtrag werden Kanten sauber entgratet, ohne unsaubere Stellen zu hinterlassen. Die Belagzusätze tragen zu längerer Standzeit bei Edelstahlbauteilen bei.
Stufenweises Feinschleifen
Mit Korn 80 lassen sich Übergänge von grob zu fein kontrolliert schleifen, insbesondere an komplexen Konturen, bei denen die flexible Aufnahmekonstruktion Vorteile bietet.
Aufrauen
Leichtes Aufrauen erhöht die Haftung nachfolgender Beschichtungen, ohne dass Oberflächenstrukturen beschädigt werden.
Flächenbearbeitung
Die Schleifrolle ermöglicht eine gleichmäßige Abtragsleistung über größere Flächen hinweg, auch an unregelmäßigen Geometrien.
Kantenbearbeitung
Saubere Kantenbearbeitung reduziert Nachbearbeitungsschritte in der Endbearbeitung.
Technische Daten der COMBIDISC CDR 75 A-COOL 80
- Körnung: 80
- Kornart: Korund A-COOL
- Aufspannsystem: System CDR
- Bearbeitbare Werkstoffe: Temperguss, Messing, Bronze, Stahlguss, Kupfer, Faserverstärkte Duroplaste (GFK, CFK), Grau/Sphäroguss (GG/GJL, GGG/GJS), Gehärtete, vergütete Stähle über 1.200 N/mm² (< 38 HRC), Edelstahl (INOX), Stähle bis 1.200 N/mm² (< 38 HRC), Titan
- Antriebsarten: Winkelschleifer, Akkuwinkelschleifer, Biegwellenantrieb, Geradschleifer
- Empfohlene Drehzahlen: 5000–9000 U/min
Hinweise zur Verarbeitung und Praxis
Für maximale Leistungsfähigkeit verwenden Sie Schleiföle geeignet für den jeweiligen Werkstoff, um Standzeit und Leistung zu erhöhen. COMBIDISC-Schleifblätter mit dem Schleifblatthalter auf Biegwellenantrieben oder Winkelmaschinen einsetzen.
- Schleifblätter gemäß Werkstoff auswählen und am System CDR befestigen.
- Mit geeigneter Drehzahl arbeiten (typisch 5.000 bis 9.000 U/min).
- Nach dem Schleifen eine kurze Nachbearbeitung durchführen, falls erforderlich.
- Schleifwerkzeug regelmäßig prüfen und bei Verschleiß ersetzen.
Wirtschaftlichkeit und Bedienkomfort
- Hohe Wirtschaftlichkeit durch schnellen Werkzeugwechsel. Weniger Stillstandszeiten dank schnellem Wechsel.
- Hoher Komfort durch einfache Handhabung und vibrationsarmes Arbeiten.
- Geringe Störungen durch Kleben, Verrutschen oder Lösen.
Product Properties
| Aufspannsystem | System CDR |
|---|---|
| RPM, opt., bis | 9000 |
| RPM, opt., von | 5000 |
| Schleifmittel | Korund A-COOL |
Advice on this product
Krückemeyer technical support
Technical sales
Not sure whether this product fits your application? Our technical sales team checks your requirements, samples alternatives and quotes custom-made solutions.

